
Automatiser un entrepôt logistique sans se tromper
 Elise
•
12 octobre 2026
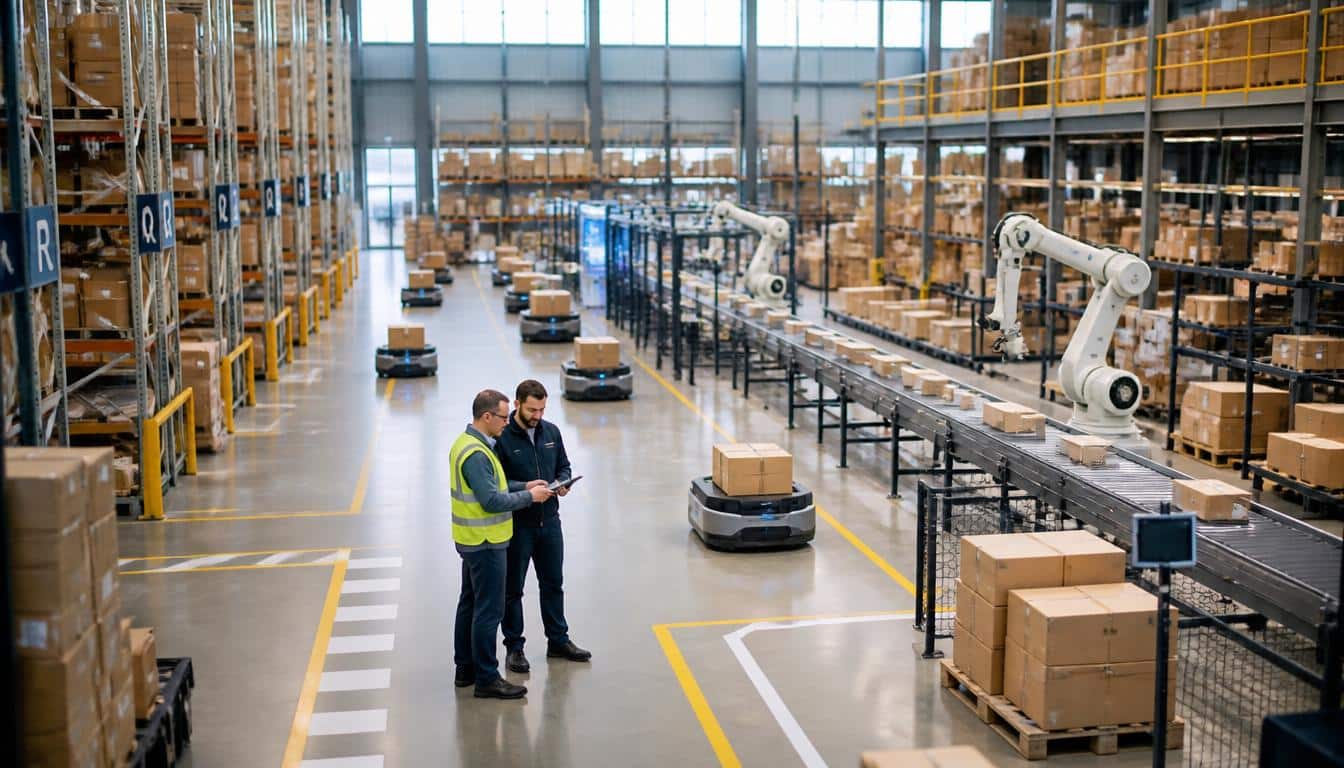
Quand un entrepôt commence à ralentir, ce sont souvent les files d’attente, les erreurs de préparation et les allers-retours inutiles qui parlent les premiers. Dans ce contexte, l’automatisation de l’entrepôt logistique représente une façon concrète de reprendre la main sur les opérations. Elle définit une organisation plus fluide, où chaque système aide à mieux recevoir, stocker et expédier. Pour vous, cela peut faciliter les décisions, garantir davantage de régularité et optimiser la productivité sans perdre de vue les contraintes du terrain.
Avant de chercher la bonne solution, il faut comprendre ce que fait réellement un entrepôt et pourquoi son automatisation n’a de sens que si elle répond à un besoin précis. Une entreprise peut alors trouver le bon service, grâce à une lecture claire des flux, du matériel et des tâches répétitives. Le bon système ne remplace pas tout : il permet surtout de mieux piloter la logistique, avec un public de plus en plus attentif à la rapidité et à la fiabilité.
Comprendre l’entrepôt logistique avant d’automatiser
Un entrepôt n’est pas seulement une zone de stockage. C’est un point de passage où la marchandise arrive, circule, attend parfois, puis repart vers un client, un magasin ou une usine. Dans une organisation classique, la logistique repose encore sur des gestes simples, mais l’ensemble devient vite complexe dès que les volumes montent. Si vous débutez, savoir trouver la bonne lecture du flux est essentiel : réception, mise en réserve, préparation, expédition, chaque opération a son rôle dans la chaîne.
- Réceptionner la marchandise et contrôler son état avant l’entrée en stock.
- Organiser le stockage selon la fréquence de sortie et la dimension des emplacements.
- Préparer les commandes en limitant les déplacements inutiles dans l’entrepôt.
- Expédier rapidement pour garder une logistique fluide sur tout le réseau.
Dans un modèle traditionnel, l’entrepôt fonctionne encore très bien pour des volumes stables. Le stockage classique reste souple, surtout quand le besoin change peu d’une semaine à l’autre. La gestion manuelle permet aussi de garder une vision directe de l’opération. Mais dès que les flux s’accélèrent, le modèle traditionnel montre ses limites : plus de déplacements, plus d’attente, plus de risques d’erreur. C’est là que l’automatisation de l’entrepôt logistique devient une piste stratégique, et non un simple effet de mode.
Le rôle de l’entrepôt dans la chaîne de valeur
L’entrepôt relie les achats, la production et la distribution. Dans la logistique, il agit comme un tampon entre les flux entrants et sortants, ce qui évite les ruptures et les surcharges. La gestion y est stratégique, car chaque marchandise immobilisée trop longtemps coûte de l’espace et du temps. Pour une entreprise, un entrepôt bien pensé soutient le réseau commercial, sécurise les délais et améliore la qualité de service. Autrement dit, l’entrepôt n’est pas un simple lieu de passage : c’est un maillon de valeur.
Quand le flux est maîtrisé, les équipes savent où se trouve chaque produit et comment le faire avancer sans perte de temps. Cette logique de gestion réduit les frictions entre réception, stockage et expédition. Elle prépare aussi le terrain à une logistique plus performante, car l’automatisation n’a de sens que si le fonctionnement de base est déjà clair. Sinon, on automatise surtout le désordre.
Ce que le modèle traditionnel fait encore bien
Le modèle traditionnel garde des atouts réels. Il reste classique, souvent plus simple à mettre en place, et il convient à un besoin ponctuel ou à une opération de petite taille. Dans un entrepôt traditionnel, les équipes gardent une grande autonomie et peuvent adapter leur service au public sans dépendre d’un système lourd. Pour certains produits, ce mode de travail conserve une vraie pertinence, surtout quand la rotation est faible.
Le traditionnel fonctionne aussi bien quand le volume est modéré et que la gestion repose sur des règles stables. Il peut être classique dans sa forme, mais efficace dans les faits. En revanche, dès que l’opération devient plus dense, les limites apparaissent : moins de visibilité, plus de manutention et une productivité qui plafonne. C’est souvent à ce moment-là que l’on commence à envisager une évolution graduelle.
Qu’est-ce que l’automatisation d’un entrepôt logistique ?
L’automatisation consiste à confier à un système une partie des tâches qui étaient réalisées manuellement dans l’entrepôt. Elle peut servir à automatiser la circulation, le tri, le stockage ou la préparation de commandes. Une solution bien choisie s’appuie sur la technologie, le matériel et un logiciel de pilotage pour permettre un travail plus rapide et plus régulier. L’enjeu n’est pas seulement de faire plus vite, mais de mieux synchroniser les opérations avec moins d’effort humain.
- Elle peut remplacer les déplacements répétitifs entre les zones de stockage.
- Elle peut assister la préparation de commandes et le contrôle des bacs.
- Elle peut automatiser le transport interne de produits vers les bons postes.
- Elle peut réduire les erreurs de lecture, de tri et d’affectation.
- Elle peut soutenir la performance du système sans supprimer toute intervention humaine.
On parle d’automatisation partielle quand seule une zone ou une tâche est concernée, de semi-automatisation quand l’humain et la machine travaillent ensemble, et d’automatisation complète quand l’ensemble du flux est piloté par une architecture intégrée. Dans un entrepôt, cette logique permet d’adapter la solution au niveau de maturité, au budget et au volume traité. Le lien entre technologie et performance est simple : plus les tâches répétitives sont fiabilisées, plus l’exploitation gagne en cadence et en précision.
Automatisation partielle ou complète : quelle différence ?
L’automatisation partielle vise une fonction précise : par exemple, automatiser la mise en mouvement des marchandises ou sécuriser une zone de picking. L’automatisation complète, elle, cherche à automatiser plusieurs étapes d’un même entrepôt avec un système coordonné. Entre les deux, il existe des solutions intermédiaires qui combinent matériel, logiciel et supervision humaine. Cette approche évite de tout bouleverser d’un coup et aide à automatiser sans bloquer l’exploitation.
Si vous voulez automatiser progressivement, commencez par la tâche la plus répétitive. Une solution bien cadrée peut ensuite évoluer avec l’entrepôt. Le choix dépend aussi du matériel disponible et du niveau d’intégration du logiciel. Dans tous les cas, l’objectif reste le même : faire travailler l’automatisation au service du flux, pas l’inverse.
Les tâches qu’un système peut déjà prendre en charge
La technologie actuelle peut déjà automatiser plusieurs gestes du quotidien. Elle peut guider le matériel de transport interne, organiser les emplacements de stockage et préparer les bacs pour l’expédition. Dans un entrepôt, cela permet de réduire les ruptures de cadence et d’améliorer la régularité des sorties. Certaines solutions savent aussi aider au contrôle des références, ce qui limite les confusions entre produits proches.
Grâce à ces outils, automatiser devient moins abstrait et plus concret. On ne parle pas seulement de robots spectaculaires, mais de fonctions utiles : acheminer, trier, stocker, présenter, vérifier. Chaque technologie apporte un gain différent, et c’est souvent leur combinaison qui fait la différence dans la performance globale.
Les solutions qui transforment les opérations au quotidien
Dans un entrepôt moderne, plusieurs familles de solutions cohabitent. Le convoyeur assure le transport continu, le transstockeur exploite la hauteur, le robot mobile circule librement, et le rayonnage dynamique structure le stockage. Selon la dimension du site, le matériel peut être compact ou très dense. L’idée n’est pas de multiplier les engins, mais de choisir ceux qui répondent au bon produit, au bon volume et au bon rythme.
| Famille | Usage principal |
|---|---|
| Convoyeur | Transport continu entre postes |
| Transstockeur | Stockage vertical et récupération rapide |
| Robot mobile | Déplacement flexible de bacs ou de produits |
| Rayonnage automatisé | Organisation dense du stockage |
Les grandes solutions d’automatisation se distinguent par leur logique d’usage. Certaines privilégient la vitesse, d’autres la compacité ou la flexibilité. Dans les sites à fort volume, un convoyeur peut fluidifier les sorties. Sur une zone dense, un transstockeur apporte une vraie efficacité. Et quand les références changent souvent, un robot mobile devient intéressant. Le bon système dépend donc moins de la mode que du terrain.
Les grandes familles de solutions à connaître
Le convoyeur reste une base solide pour déplacer les bacs d’un point à un autre. Le transstockeur, lui, convient aux zones où la hauteur doit être exploitée au maximum. Le robot mobile s’adapte aux environnements évolutifs, tandis que le rayonnage organisé autour d’un bac standard facilite la préparation. Chaque matériel répond à une logique différente, mais tous visent la même chose : rendre le système plus fluide.
Dans les faits, la combinaison des solutions compte souvent plus qu’un seul engin. Un convoyeur peut alimenter un transstockeur, qui lui-même sert un bac vers une zone de picking. Cette articulation crée une chaîne plus lisible et plus rapide.
Comment choisir entre mécanisation et robotisation ?
La mécanisation repose sur un engin ou un dispositif fixe qui guide le produit. La robotisation ajoute plus d’autonomie et de flexibilité. Si votre besoin concerne surtout le transport répétitif, la mécanisation suffit parfois. Si la dimension du site varie souvent ou si les références bougent beaucoup, une solution mobile devient plus pertinente. Le rôle de l’opérateur change alors : il supervise davantage qu’il ne porte.
Le bon choix dépend donc du produit, du niveau de service attendu et de la place disponible. Dans un entrepôt serré, un système robotisé peut éviter des extensions coûteuses. Dans un site stable, un engin simple peut déjà apporter un gain net.
Gagner en performance, en sécurité et en fiabilité
L’automatisation améliore souvent la productivité, mais ses effets se voient aussi sur la manutention, la sécurité et la qualité du travail. Quand l’opérateur n’a plus à porter, parcourir et répéter les mêmes actions, il peut se concentrer sur le contrôle et la supervision. Dans un entrepôt, cela permet d’augmenter la capacité de traitement sans sacrifier la stabilité de l’exploitation. Pour l’entreprise, l’investissement devient plus lisible quand les gains se mesurent sur le service, l’économie d’espace et la réduction des erreurs.
- Productivité plus régulière sur les pics d’activité.
- Capacité de stockage mieux exploitée en hauteur et en densité.
- Économie de temps sur la manutention répétitive.
- Investissement mieux amorti grâce à la baisse des erreurs.
- Service client plus fiable sur les délais et les expéditions.
- Optimisation du travail quotidien pour les équipes logistiques.
Les gains ne sont pas seulement théoriques : moins de déplacements, plus de précision, une capacité mieux utilisée et une exploitation plus stable. Dans beaucoup de cas, l’automatisation permet de servir davantage de commandes avec le même effectif. Le retour sur investissement dépend du volume, mais il s’appuie presque toujours sur des économies concrètes et sur une meilleure continuité de service.
Les gains opérationnels les plus visibles
Le premier bénéfice est souvent la productivité. Un système bien réglé traite plus de mouvements par heure, ce qui augmente la capacité globale. Ensuite vient l’économie d’espace : en exploitant mieux la hauteur ou la densité, on repousse parfois un agrandissement coûteux. Enfin, l’investissement devient plus lisible quand les erreurs baissent et que le service gagne en régularité. C’est là que l’optimiser prend tout son sens.
Pour une entreprise, cette logique permet de mieux absorber les pointes sans recruter en urgence. L’automatisation devient alors un levier de capacité, pas seulement un coût technique.
Sécurité, pénibilité et maintenance au quotidien
La manutention répétée fatigue vite les équipes. En réduisant les gestes lourds, le travail devient plus soutenable pour l’opérateur. Dans un modèle classique ou traditionnel, l’action humaine reste très présente ; avec l’automatisation, certaines tâches peuvent être déplacées vers des équipements plus sûrs. La maintenance, elle, devient centrale : il faut surveiller, prévenir et intervenir avant la panne.
Une entreprise qui anticipe la maintenance protège sa capacité de service. Elle limite les arrêts et garde un niveau de travail plus constant. C’est souvent ce point qui fait la différence entre une solution utile et une solution subie.
Mettre en place une automatisation progressive, sans se tromper
Avant de lancer un plan d’automatisation, il faut regarder le besoin réel, la stratégie de gestion et la dimension du site. Un investissement réussi commence rarement par la technologie la plus impressionnante. Il commence plutôt par une analyse des opérations, du transport interne, du logiciel existant et des contraintes de maintenance. Pour le public débutant comme pour une entreprise déjà structurée, savoir trouver le bon ordre des priorités évite bien des erreurs.
- Identifier la tâche la plus répétitive ou la plus coûteuse.
- Mesurer le volume traité et la capacité actuelle du site.
- Vérifier la compatibilité avec le réseau et les outils en place.
- Évaluer l’investissement par rapport aux économies attendues.
- Choisir une stratégie progressive adaptée à l’entreprise.
Le bon plan avance par étapes : d’abord un diagnostic, puis un test sur une zone, ensuite une intégration plus large, et enfin une montée en puissance. Cette méthode permet d’adapter la gestion sans casser l’opération courante. Elle aide aussi à garder le service disponible pendant la transition. En pratique, mieux vaut une automatisation partielle bien maîtrisée qu’un projet trop ambitieux et mal absorbé.
Les critères qui aident à prioriser les premières actions
Commencez par le besoin le plus visible : les erreurs, la saturation ou la pénibilité. Puis regardez la stratégie d’ensemble, car un plan d’automatisation doit servir l’entreprise sur la durée. La gestion des flux, l’investissement disponible et la dimension du bâtiment comptent tout autant. Si le réseau logistique est déjà tendu, il faut aussi intégrer cette contrainte dès le départ.
Un bon plan hiérarchise les actions selon l’impact réel. C’est souvent la meilleure façon d’adapter la solution au terrain sans surcharger les équipes.
Déployer sans bloquer l’exploitation existante
Pour adapter une solution sans arrêter l’activité, il faut penser l’intégration avec soin. Le logiciel doit dialoguer avec le réseau, les équipements doivent être testés ensemble, et la maintenance doit être anticipée avant la mise en service. Une opération bien préparée limite les interruptions de transport et sécurise la montée en charge.
Le plus grand risque, ce n’est pas la technologie elle-même, c’est de vouloir tout changer en même temps. En avançant par zone, vous gardez le contrôle et vous protégez l’exploitation existante.
FAQ – Questions fréquentes sur l’automatisation d’un entrepôt
Qu’est-ce qu’un entrepôt semi-automatisé ?
C’est un entrepôt où certaines tâches sont assistées par un système, mais où l’opérateur garde un rôle actif. On automatise une partie du stockage, du transport ou du picking, sans supprimer toute intervention humaine.
Quels types de bac sont les plus utilisés en préparation de commandes ?
Les bacs standardisés sont les plus pratiques, car ils facilitent le picking et le transport interne. Leur format dépend du produit, du rayonnage et du niveau de stockage recherché.
Le picking automatisé convient-il à tous les produits ?
Non. Le picking fonctionne mieux avec des références répétitives, des volumes réguliers et des produits compatibles avec un système de prise standard. Pour les articles très variés, il faut souvent une solution plus souple.
Quelle différence entre un rayonnage classique et un stockage automatisé ?
Le rayonnage classique repose surtout sur l’accès manuel. Le stockage automatisé exploite des équipements qui apportent, rangent ou récupèrent le bac plus rapidement, avec moins de manutention.
Un transstockeur remplace-t-il totalement les opérateurs ?
Non. Il prend en charge le stockage et le transport interne, mais l’opérateur reste utile pour le contrôle, la supervision et certaines actions de picking.
Faut-il prévoir beaucoup de maintenance ?
Oui, une maintenance régulière est indispensable pour garder un système fiable. Elle évite les pannes, sécurise le service et prolonge la durée de vie du matériel.
Un convoyeur suffit-il à moderniser un entrepôt ?
Il peut déjà améliorer le transport et fluidifier un flux simple. Mais pour moderniser davantage, il faut souvent compléter avec d’autres équipements ou un logiciel de pilotage.
Comment savoir si une solution mobile est adaptée ?
Elle convient surtout quand les références changent souvent, que le stockage doit rester flexible et que l’entrepôt manque de place fixe. C’est une bonne option pour un site évolutif.
Quels sont les premiers gains visibles ?
Les gains les plus rapides concernent souvent la productivité, la réduction des erreurs de picking et la baisse de la manutention. Le service devient aussi plus régulier.
Peut-on automatiser progressivement sans tout changer ?
Oui, et c’est souvent la meilleure approche. On commence par une zone, puis on étend le système selon les résultats, le besoin et la capacité d’investissement.
Vous aimerez aussi
 Logistique

 Logistique
 Logistique
 Logistique